Observar a fundição da barbotina à distância parece ser o trabalho mais simples da fábrica. Preencha o molde, espere, retire a peça.
Qualquer pessoa que realmente tenha feito isso sabe melhor. A espessura da parede nunca é decidida pela quantidade que você despeja. Coloque a mesma barbotina em dois moldes de gesso idênticos e você poderá obter duas paredes diferentes. A contribuição do operador é o tempo – cooperação com a rapidez com que o gesso absorve água, com a condição da barbotina e com a espera intermediária.
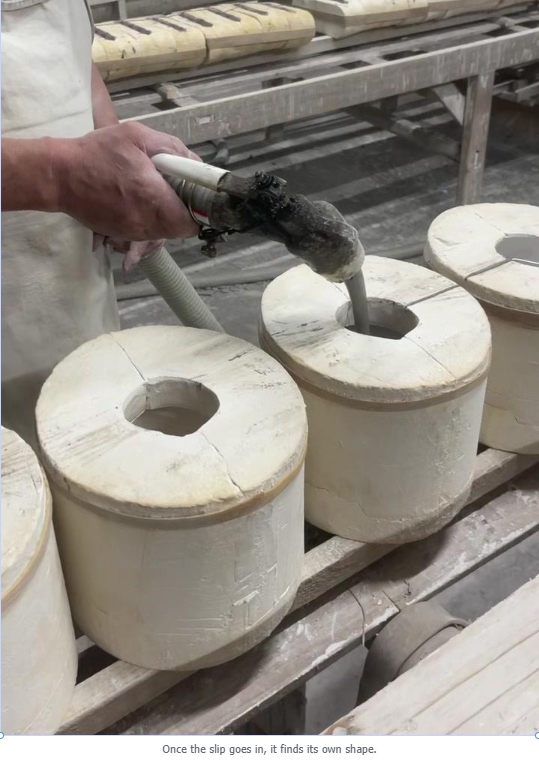
O artigo anterior abordou como manter um tanque de polpa uniforme. Este segue o mesmo deslizamento um passo a jusante: o que realmente acontece depois que o molde é preenchido.
O que isso cobre
01 O que a fundição realmente faz: o gesso tira a água
02 Três variáveis que decidem a espessura da parede: tempo, deslizamento, molde
03 Três detalhes nesta filmagem que mostram como uma linha de elenco está funcionando
04 Leitura de defeitos por estágio do processo e cinco verificações que mantêm uma linha honesta
01 O que a fundição realmente faz: o gesso tira a água
O gesso é poroso. Seus poros se comportam como um enorme número de capilares muito finos, e no momento em que a barbotina toca a parede do molde, esses capilares começam a tirar água da barbotina.
De onde sai a água, o corpo fica - uma camada de argila e fundente que se acumula contra a parede, engrossando com o passar do tempo, até atingir a espessura de parede que este produto necessita.
Só então começa o próximo passo: o excesso de barbotina é despejado, a peça vai perdendo água dentro do molde e, depois de encolher o suficiente para manter a forma, o molde é aberto.
A fundição não é, portanto, uma operação. São três, em sequência.
Habitar. O mofo é absorvido, o corpo fica mais espesso. Isso define a parede.
Ralo. O excedente sai. Isso define a uniformidade da superfície interna.
Contexto. A peça continua secando e encolhendo dentro do molde. Esta etapa decide se ele cede ou distorce quando o molde se abre.
A peça continua secando e encolhendo antes de ser liberada. Isso decide se ele cede ou distorce quando o molde se abre.
Comprima ou estique qualquer um dos três e você não estará mais fazendo o mesmo produto.
02 Três variáveis que decidem a espessura da parede
Variável um: tempo de permanência
O mais óbvio e o mais facilmente tratado como único. Uma permanência mais longa significa uma parede mais espessa - é verdade, mas se o molde e a pasta não estiverem onde deveriam estar, simplesmente adicionar tempo fornece um corpo que é ao mesmo tempo espesso e macio, que se distorce ainda mais facilmente ao ser liberado.
Na prática, o tempo de permanência é definido produto por produto em uma linha. É calibrado pesando a primeira peça e cortando-a para medir a parede. Uma vez fixado, torna-se o ritmo do operador.
Variável dois: a condição do deslizamento
O mesmo tanque de deslizamento se comporta de maneira diferente em números diferentes. A gravidade específica ligeiramente maior constrói o corpo mais rapidamente. A temperatura um pouco mais alta melhora o fluxo, mas também altera a rapidez com que o molde retira água. O defloculante extra torna a pasta mais fina, ao mesmo tempo que mantém as partículas separadas, o que altera a densidade com que elas se acumulam.
É por isso que o artigo de lama merecia a sua própria peça: muitos “problemas de molde” numa linha de fundição revelam-se, após investigação, como problemas de escorregamento. A temperatura de deslizamento e a gravidade específica devem ser registradas por turno, da mesma forma que a temperatura do molde.
Variável três: a condição do molde
Os moldes de gesso são consumíveis. Cada ciclo deixa um pequeno resíduo nos poros e leva consigo um pouco da capacidade de absorção. Um molde antigo puxa a água mais lentamente, então o mesmo tempo de permanência produz uma parede mais fina.
O que significa que os moldes precisam de um ritmo de secagem e regeneração: lavados após o uso, secos até um nível de umidade viável e depois devolvidos à linha. Muito úmido, a absorção é lenta e o corpo permanece macio. Muito seco e a absorção é tão rápida que se forma uma película densa na parede, o que dificulta uma maior desidratação.
Misturar moldes novos e antigos em uma linha é o tipo de problema mais difícil de rastrear. A espessura da parede varia peça por peça, mas cada peça individual parece como se nada tivesse sido feito de errado.
03 Três detalhes nesta filmagem que mostram como a linha está funcionando
Um: a barbotina secando ao redor do orifício de enchimento
Em cada molde do vídeo, a borda do orifício de preenchimento carrega um anel de barbotina seca, em camadas de claro a escuro. Esses moldes foram vazados muitas vezes e ninguém limpa a boca depois.
A barbotina seca que cai na cavidade torna-se uma partícula dura. As caixas leves aparecem como saliências na superfície; os pesados tornam-se buracos e bolhas após o disparo. É a regra mais barata de aplicar e uma das mais frequentemente ignoradas.
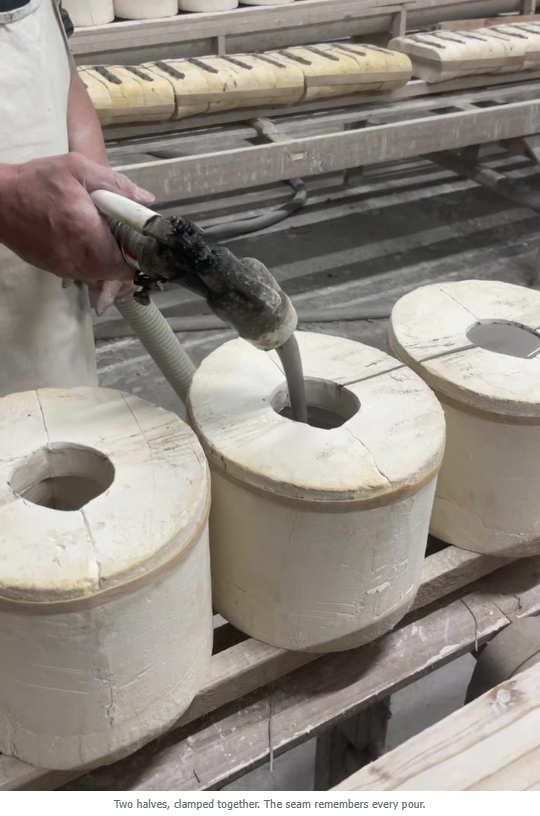
Dois: a linha de separação
O molde tem duas metades. O local onde a costura fica e o quão bem ela fecha decidem a espessura da crista da costura após a liberação. A tira espremida para fora da costura deve ser aparada no momento certo; deixado até secar, deixa um sulco ao ser raspado.
Três: a densidade dos racks
No fundo, moldes e peças fundidas estão empilhados densamente, fileira após fileira ao longe. Essa densidade é uma compensação. Uma embalagem mais apertada significa mais produção por unidade de tempo, mas sem espaço para o ar se mover, toda a fileira fica com um nível de umidade mais alto, é absorvida mais lentamente e segue-se paredes finas.
Portanto, um rack completo não é automaticamente um rack eficiente. Um layout viável deixa acesso aéreo a todas as fileiras.
04 Leitura de defeitos por etapa do processo
Os defeitos de fundição são mais fáceis de rastrear se você os classificar por estágio e não por nome.
Parede irregular, um lado fino – estágio de permanência. Observe a idade do molde, a temperatura irregular do molde e uma única direção de fluxo de deslizamento.
Orifícios, bolhas, superfícies esburacadas – ar entrado na barbotina ou aspirado durante o enchimento. Verifique primeiro a desaeração e o envelhecimento e depois o ângulo em que a pistola entra no molde.
Sulcos de costura, linhas de divisão pesadas — pressão de fixação insuficiente ou deslizamento excedente não aparado a tempo.
Flacidez e distorção no lançamento – o estágio de configuração foi interrompido; o corpo ainda estava muito molhado quando o molde se abriu.
Fissuras, especialmente fissuras radiais na base – secagem muito rápida após a liberação, secagem da superfície antes do núcleo, retração fora de sintonia.
A vantagem dessa classificação é que você para de adivinhar por experiência própria. O local onde o defeito aparece indica qual estágio está com defeito.
05 Cinco verificações que mantêm uma linha de elenco honesta
1. Umidade do molde: um molde recém-seco e um recém-lançado parecem completamente diferentes na mão. Misture-os na mesma linha e a espessura da parede não será mantida.
2. Temperatura de deslizamento e gravidade específica: registre ambos por turno, juntamente com a temperatura do molde. Não depois de algo dar errado.
3. Espessura da parede da primeira peça: corte uma sempre que um molde ou tanque for trocado. Esse corte é mais confiável do que qualquer intuição.
4. Umidade na liberação: a peça fica em pé sozinha, ela se esfarela ao ser aparada? Essa é a medida direta para esta etapa.
5. Taxa de reutilização do excesso de deslizamento: o deslizamento retornado volta para o tanque e uma alta proporção faz com que a gravidade, a temperatura e o ar arrastado flutuem de forma constante. O resultado é um deslizamento lento e invisível fora das especificações.
Nada disso exige equipamentos sofisticados. Um paquímetro, um termômetro, um hidrômetro e uma folha de registro fixa descreverão uma linha de lançamento com mais clareza do que a memória consegue.
06 Onde o casting deixa de ser a resposta
Para que serve a fundição: formas irregulares, peças com cavidades internas, volumes baixos a médios com geometria complexa - coisas que a prensagem e a conformação por rolo não conseguem produzir a um custo razoável.
Para que não serve: paredes finas, grandes volumes, talheres de tolerância restrita. A formação por pressão e a formação por rolo são mais rápidas e consistentes. A fundição sob pressão com moldes de resina porosa é muito mais rápida que a de gesso, mas o investimento no molde é mais pesado e as exigências de deslizamento são mais rigorosas.
Portanto, a verdadeira questão não é se a seleção de elenco é um bom processo. É se este produto, fundido, consegue manter sua tolerância de parede e cumprir o cronograma de entrega. Se não puder, nenhuma habilidade do operador irá resgatá-lo.
A fundição deslizante parece um trabalho manual. Na verdade é uma negociação entre água e gesso.
Tudo o que o operador pode fazer é manter a cunha em condições, manter os moldes em condições e manter o tempo honesto. Quando todos os três se mantêm, a espessura da parede se mantém por si só.